 732225485


相关内容
-
烧结钕铁硼永磁材料的制备工艺
钕铁硼(Nd-Fe-B)于1982年发明于日本住友特种金属材料和美国通用汽车公司,于1983年实现工业化批量生产。钕铁硼(Nd-Fe-B)是稀土铁系永磁材料的典型代表。钕铁硼(Nd-Fe-B)主要成份由稀土元素(如钕Nd)、铁元素(Fe)和硼元素(B)构成,其中稀土元素约占25~35%,铁元素约占65~75%,硼元素约占1%。
-
3D打印出纳米线增韧的高性能碳化硅陶瓷
通过构建核壳结构、优化浆料配方并巧妙利用一步热解工艺,研究人员成功实现了复杂结构、高性能碳化硅陶瓷的数字光处理3D打印,为高吸光性陶瓷的增材制造开辟了新路径。
-
解锁 3D 打印的未来:趋势、创新和预测
3D打印、增材制造的概念已经远远超出了早期作为一种原型制作工具的发展。如今,它站在工业创新的前沿,改变了产品的设计、制造和交付方式。从创建塑料原型到打印功能性金属、陶瓷和生物物体的飞跃不仅反映了技术进步,还反映了对效率、定制和可持续性不断增长的需求。
-
增材制造技术在航空航天领域的应用与发展
增材制造技术在航空航天领域的应用已经从实验室走向了实际生产,实现了从原型设计到关键组件乃至整体结构的制造。随着材料科学和打印技术的进步,未来将实现更大规模的部件生产,推动整个行业的制造革新。
铜及铜合金的增材制造研究进展
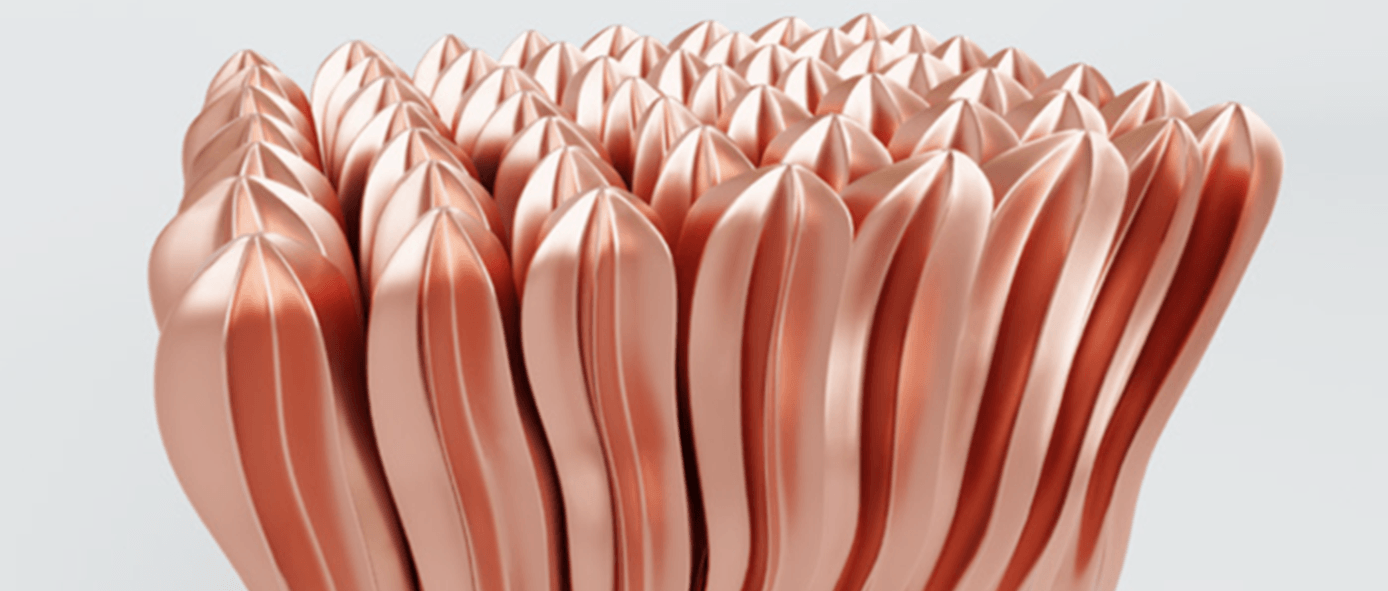
铜及铜合金因其卓越的导电性、导热性、耐腐蚀性,在电气、机械、化工等各个领域发挥了重要的作用。传统铜及铜合金的加工方法,如铸造、轧制、切削等方式,存在材料利用率低、生产效率低、无法生产复杂结构等缺点。增材制造技术凭借快速成型、性能媲美锻件等优势,成为制造领域的新兴技术,为铜及铜合金的制备提供新的途径。
浙大城市学院汤慧萍、徐圣航团队,系统综述了铜及铜合金的增材制造方法,包括激光粉末床熔融、电子束选区熔化及电弧增材制造,深入探讨了其工艺原理、成型特性,并阐明了增材制造工艺参数对微观组织及力学性能的影响,分析了典型铜合金体系及其复合材料在增材制造过程中的组织与性能特点,最后总结了当前面临的关键挑战,并对未来铜及铜合金的增材制造发展,如新型激光技术、高性能材料设计、增材制造与机器学习相结合等方向提出了展望。相关成果“铜及铜合金的增材制造研究进展”发表在《中国有色金属学报》期刊(本推文有删减)。
关键词:铜及铜合金;增材制造;显微组织;力学性能;应用领域
00
背景介绍
铜及铜合金凭借优异的力学与热学性能,在诸多领域得到广泛应用:在电气领域,它是核心导电材料;在航空航天领域,可用于导热及承载的关键部件;近年来,随着人工智能产业对芯片散热需求的提升,铜及铜合金又成为制造高性能散热部件的核心材料。然而,传统的铜及铜合金加工方法,难以适应日趋复杂的结构-功能一体化构件的制备。
增材制造技术凭借其个性化定制及复杂结构成型的优势,逐渐在铜及铜合金材料体系的打印中得到应用。
铜及铜合金的增材制造技术主要可以分为激光粉末床熔融、电子束选区熔化、电弧增材制造三种。
激光粉末床熔融可以实现高尺寸精度及表面精度,适用于对精度要求较高的零部件,但是铜对红外激光的反射率很高,需结合新型激光技术及粉末改性等方式提高对激光能量的吸收率。
电子束选区熔化不存在高反射率问题,能量吸收率高,成型性较好,生产的复杂零部件几乎没有残余应力,但电子束能量较高、光斑较大,打印精度和表面质量较难控制,需结合后续的机械加工处理。
电弧增材制造没有成型尺寸的限制,且成型效率高,但精度较低,通常会与减材工艺相结合,是一种更侧重于构建大尺寸结构、高效率的增材制造技术。
相较于传统加工方法,采用增材制造技术制备铜及铜合金零部件,可实现高精度成型、结构定制化与小批量生产,能够满足日益严苛的应用需求。
01
铜及铜合金的增材制造技术
1.1 激光粉末床熔融(LPBF)
激光粉末床熔融(Laser Powder Bed Fusion, L-PBF)的工作原理是借助计算机软件对三维模型进行切片分层处理后,在构建平台上均匀铺设一层金属粉末,使用高功率激光束按照规划好的扫描路径进行扫描,利用激光的能量使粉末瞬间熔化并快速凝固,随着构建平台下降,可以实现铺粉—扫描—熔化的循环过程,逐层堆积直至成型完整的三维构件。其原理图如图1所示。
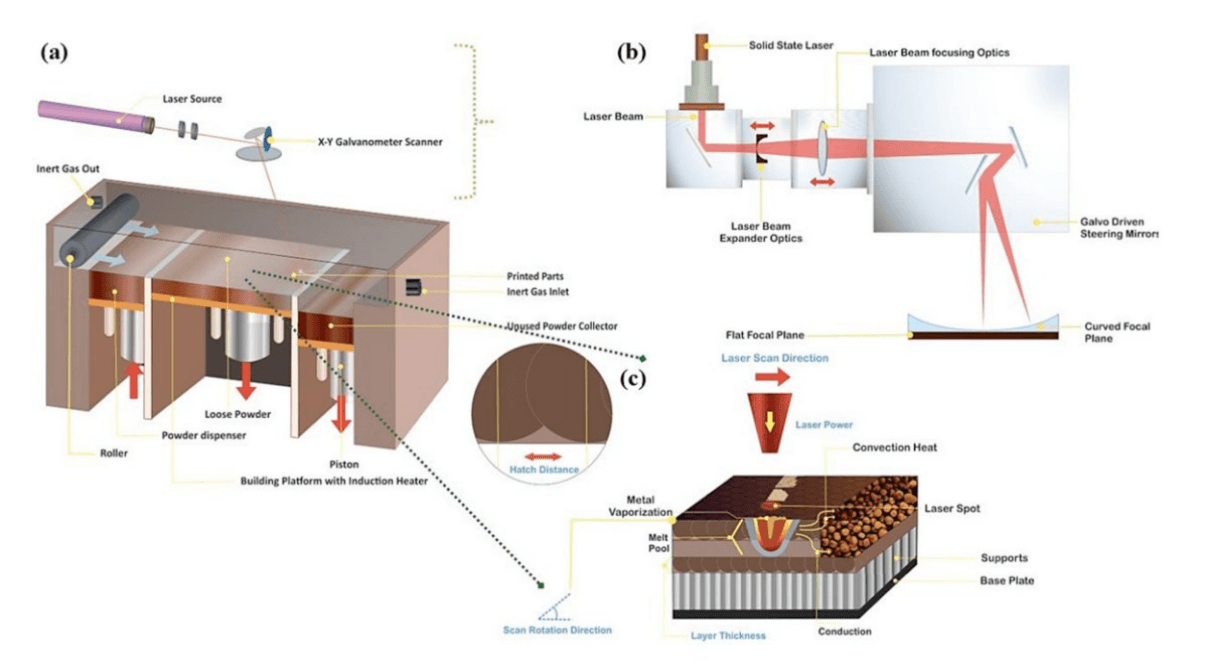
图1:激光粉末床熔融工作示意图。
L-PBF凭借其设计自由度高、成型材料组织细小均匀、性能优异等优势,在铜合金的制备上有着广泛的应用。L-PBF的冷却速率很高,可以达到106 K/s,使得成型组织呈现出快速熔凝的微细化结构,且偏析很少,成分组织更为均匀,因此呈现出比传统制造方式更为优异的机械性能。然而,铜材料对于波长为1064 nm的红外光具有很高的反射率,在固态下高达95%,在液态下也有85%。因此,这一特性制约了常规以红外激光作为热源的L-PBF 技术成型无缺陷、致密结构的铜及铜合金构件。
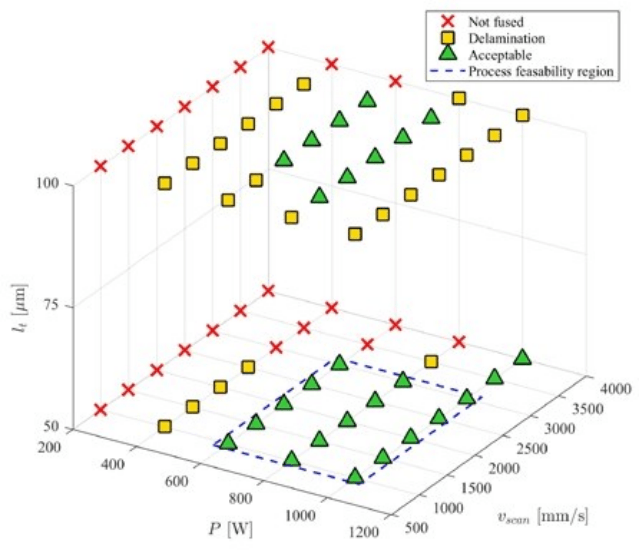
图2:纯铜选择性激光熔化的工艺可行性分类。
研究者通常通过添加合金元素的方式,提高铜对激光功率吸收率。此外,纯铜材料的热导率高达400 W/m·K,铜合金的热导率也在160~340 W/m·K范围内。因此,在打印过程中熔池热量会快速通过粉末床进行传导,微熔池难以维持温度,导致熔池不稳定,容易形成缺陷。
通过提高激光功率,是解决铜及铜合金难以激光熔融的另一条可行途径。研究表明,50 μm层厚下工艺稳定性最佳,当激光功率为600 W,扫描速度为1000 mm/s时,
获得试样的致密度可以达到97.8%。但在扫描过程中,由于铜的高热导率,其扫描路径边缘的粉末也会由于温度升高而快速熔化,从而导致打印样品边缘区域会附着不规则的熔融颗粒,如图3所示。因此,可以通过将扫描区域分为多个子区域并行扫描,使边缘区域的粉末能够充分冷却,以实现打印过程中的精度控制。
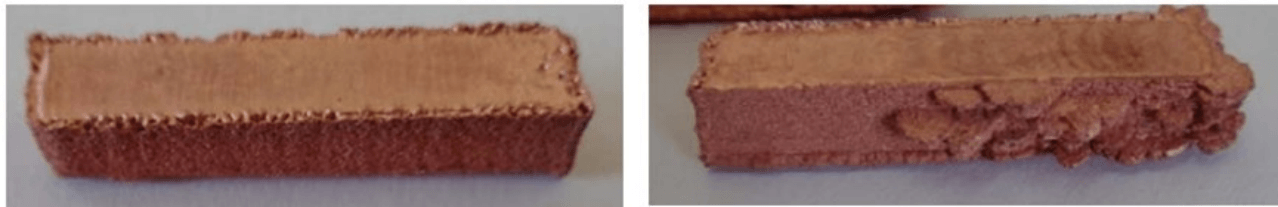
图3:激光粉末床熔融打印纯铜样品的边缘不规则的熔融颗粒照片。
但是,过高的激光功率会带来新的问题。一方面,激光功率过高可能会损坏激光器,这是由于铜材料会将激光束反射回激光发射器,导致激光器损坏。研究人员通过模拟铜打印过程中发生的激光反射,在12 h后镜片就出现了明显的损伤,如图4所示。
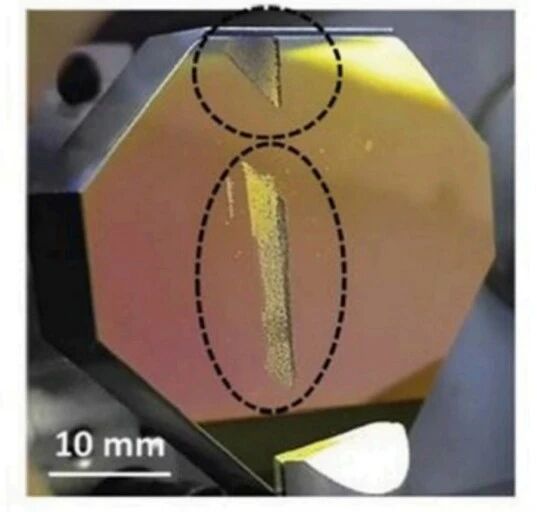
图4:镜片损伤情况。
另一方面,过高的激光功率会使熔池温度迅速升高,引发元素气化和熔池爆炸问题。研究发现(Cu-10Zn合金),由于在标准大气压下Zn的沸点低(1180K),蒸气压高,当激光功率越高时,熔池中心温度急剧上升。当金属蒸气压力超过熔融材料的表面张力时就会发生微爆炸。实验通过原位高速高分辨率成像系统观察到,当激光功率为2000 W,扫描速度为600 mm/s,层厚为50 μm时发生非常剧烈的熔池爆炸现象,如图5所示。
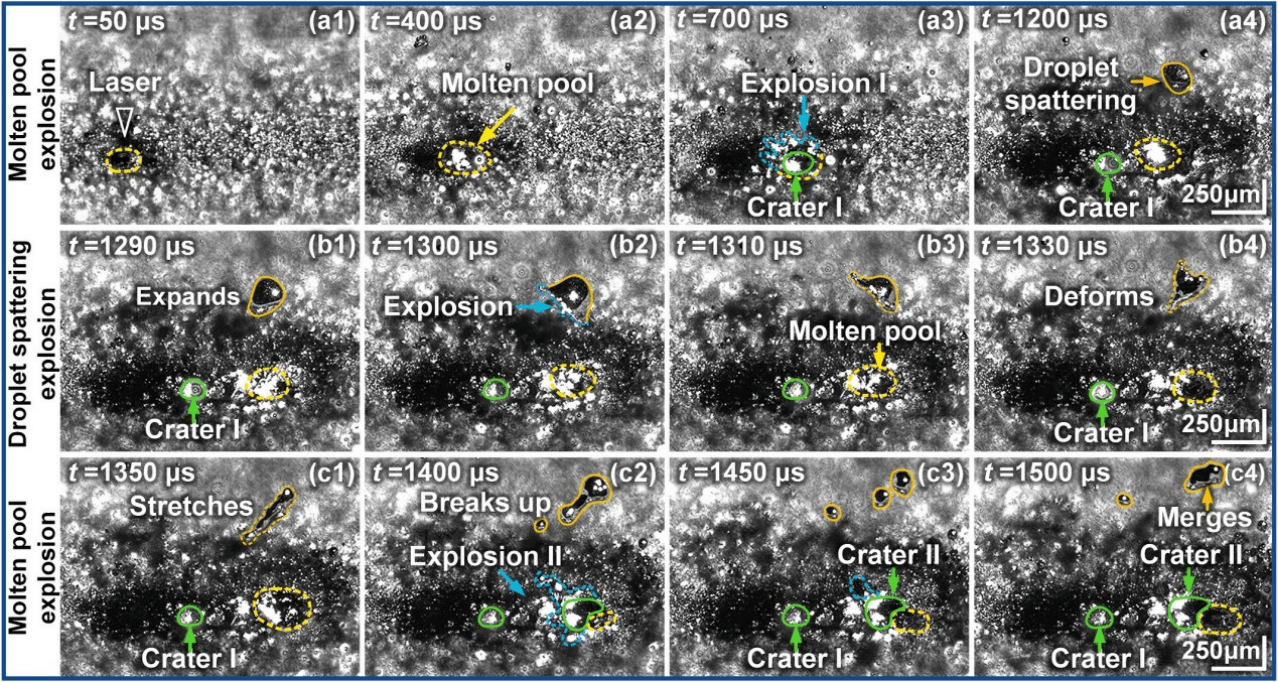
图5:熔池爆炸过程图。
爆炸导致熔道中出现凹坑缺陷,并引起粉末床分布不均匀,表面粗糙度增加,如图6所示。此外,通过降低扫描速度来延长熔池存在时间,使回流熔体有机会填充凹坑,从而提高致密度,如在激光功率2000 W、扫描速度300 mm/s条件下,制备出致密度高达99.9%的Cu-10Zn样品。
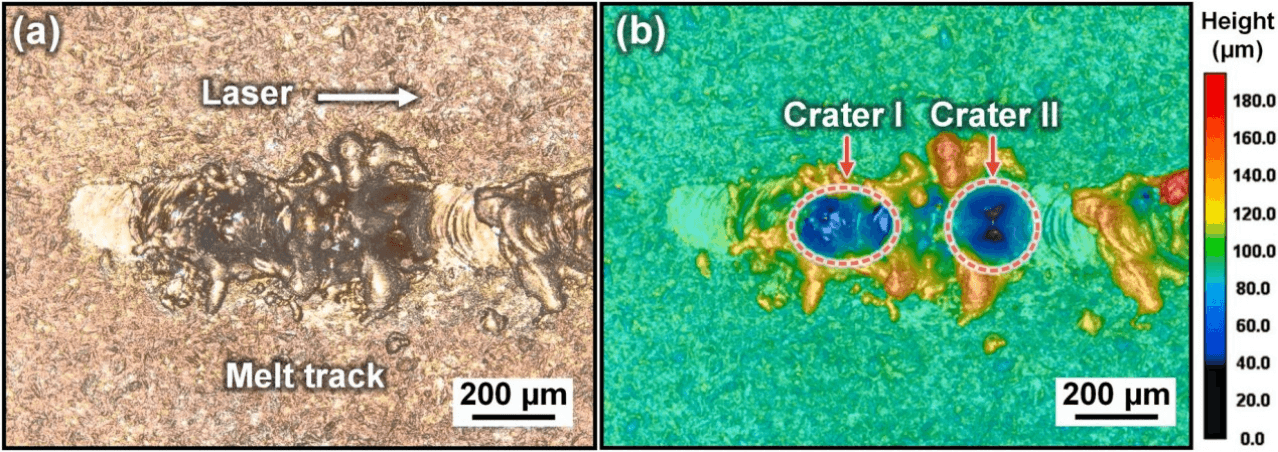
图6:材料熔化过程观测结果:(a)实拍照片;(b)表面粗糙度形貌图。
目前,激光增材制造铜及铜合金的研究大部分是近红外光波长段的激光光源,在此波段内铜对近红外光的反射率很高,若仅通过提高激光功率,不仅会加大能耗,还容易造成激光器的损坏。采用铜能量吸收率更高的绿光激光器或蓝光激光器是另一种策略。
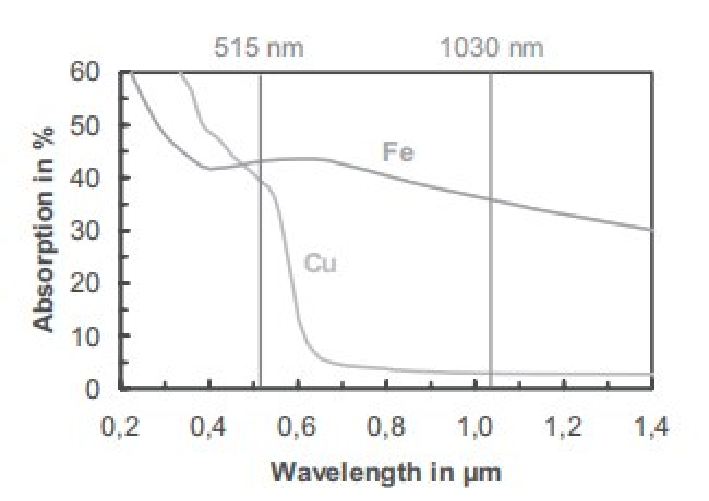
图7:铜和铁的吸收率随波长的变化。
图7为室温下铜和铁的能量吸收率随激光波长变化图,可以看出,固态铜对绿光(λ=532或515 nm)的吸收率约为40~60%,液态铜为25~50%,而铜对红外光的吸收率仅为2~5%。另外,利用650 W蓝色激光(波长450 nm)制备出相对密度高达99.6%的小体积纯铜零件。尽管采用绿光或蓝光激光器能提高铜对激光能量的吸收率,但是由于这些激光器价格较为昂贵。
1.2 电子束选区熔化(SEBM)
电子束选区熔化 (Selective Electron Beam Melting, SEBM)又称电子束粉末床熔融(EB-PBF),其核心系统由电子枪、电磁线圈、真空室、粉末输送与铺粉系统、预热系统构成,如图8所示。
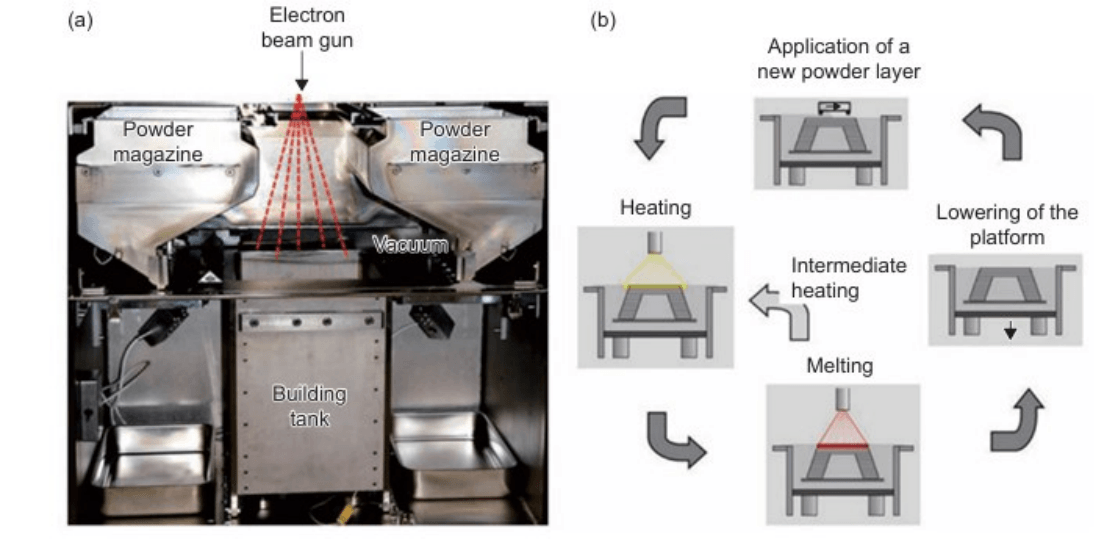
图8:电子束粉末床熔融系统及工艺流程:(a)设备实物图;(b)工艺步骤示意图。
不同于激光粉末床熔融,其打印仓为真空状态,打印过程需要对基板进行预热。铺粉时,电子束在电磁线圈的控制下,以散焦模式对整个粉末床进行非常高的速度扫描(高达7000 m/s),可以将粉末预热到最高1300℃。预热完成后,电子束以高功率聚焦状态扫描粉末层使其熔化并与已熔化的粉末层紧密结合。
由此可见,SEBM 以高能电子束为热源的方式,可以有效地避免铜及铜合金的高反射问题。因此,在SEBM制备铜及铜合金的过程中,铜对高能电子束能量的吸收率通常可以达到90%以上,粉末可以完全熔融,制备出的打印件具有很高的致密度及优异的性能。
为探明电子束增材制造高致密度铜合金的工艺窗口,Ralf等人通过SEBM制备纯铜样品时,将基板预热到530℃,成功建立了可获得致密度>99.5%的工艺窗口,样品的电导率最高达59.1 MS/m。此时的工艺参数为扫描速度:0.5~1.5 m/s,束流功率:300~1000 W,如图9所示。
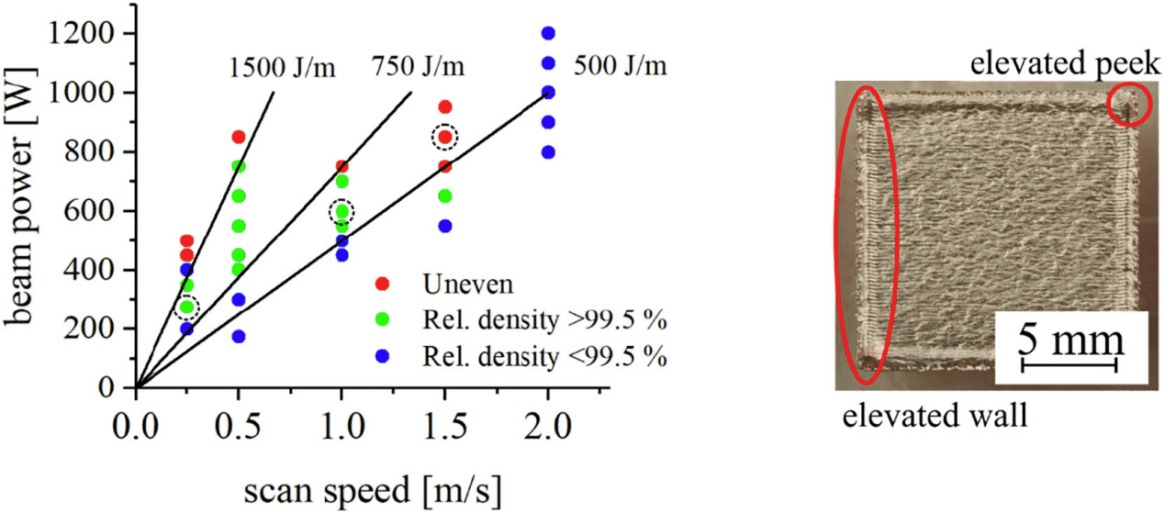
图9:纯铜的SEBM工艺窗口图。
打印方向对样件的力学性能也有显著的影响。电子束增材制造样件在不同成型方向上存在显著的力学性能差异,如:在平行于打印方向(90°)上进行拉伸测试时,样品呈现出脆性断裂模式,但垂直于打印方向(0º)进行测试时,样品呈现出优异的延展性。
平行于打印方向上,由于较高的能量密度,在制备过程中产生了大量的裂纹,致使构件在拉伸变形初期就发生了断裂;而垂直于打印方向上存在显著的柱状晶结构,使得铜及铜合金存在显著的各向异性的特点。研究指出,造成大量裂纹的原因是铜的高热膨胀系数产生的巨大内应力,这成为SEBM制备高性能纯铜的最大障碍。
通过合金化的方法,可以有效提高电子束增材制造铜及铜合金的性能。通过SEBM成功制备出了致密度高达99.8%的CuCrZr(0.04wt.%Zr)样品,其硬度达到了155 HV。在预热过程中促进了Cr纳米析出相的原位析出,通过析出强化机制提高了 CuCrZr合金的强度和硬度。这表明无需后续固溶和时效处理,SEBM也能制备出高硬度与高热导率的铜合金。另外,电子束增材制造还能够通过调控工艺参数实现铜及铜合金中可控沉淀物-位错微结构的调控。
如通过SEBM在低纯度铜粉(99.8% 雾化铜粉)中形成了沉淀物-位错微观结构,从而提升材料硬度。通过正交扫描策略以及改变光束聚焦偏移量来控制熔池尺寸和形状,铜合金在垂直于成型方向生成了等轴晶结构的析出物-位错复合结构,如图10a所示;而在平行于成型方向生成了柱状及拉长的析出物-位错阵列,如图 10b 所示。这些结构是由非共格Cu₂O析出相与高密度位错共同构成的空间有序阵列,可以将纯铜样品硬度从72 HV提升至83 HV。
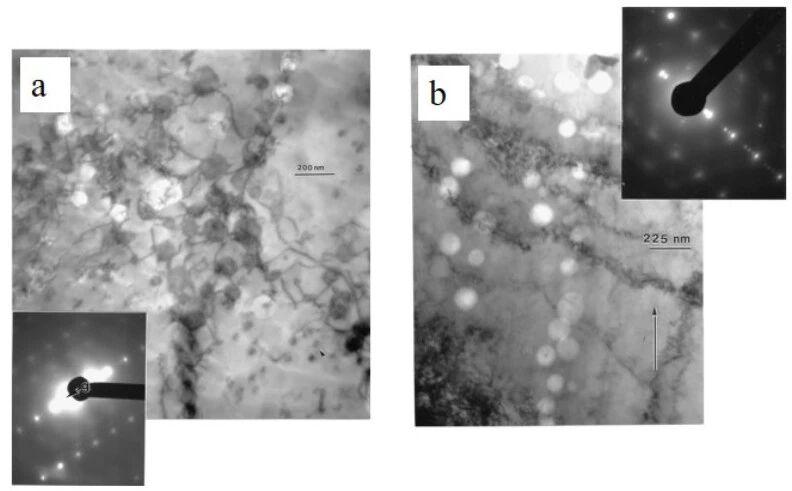
图10:不同方向上析出物-位错阵列微观结构:(a)垂直成型方向;(b)平行成型方向。
1.3 电弧增材制造
电弧增材制造 (Wire and arc additive manufacturing,WAAM)是以电弧为热源,将金属丝材熔化后再按照设定好的路径逐层沉积,最终形成三维实体构件的方法。与激光粉末床熔融和电子束选区熔化相比,电弧增材制造具有成型效率高(3~6 kg∙h⁻¹)、成本低等优势。
同时,电弧增材制造采用多轴工业机器人配合外部轴变位机或龙门架构,其路径规划自由度与灵活度更高。因此,与激光、电子束增材制造只能在有限的成型仓内进行不同的是,电弧增材制造可以实现大型复杂构件的成型。电弧增材制造可分为熔化极气体保护焊(Gas metal arc welding, GMAW)、钨极惰性气体保护电弧焊(Tungsten inert gas welding, TIG)、等离子弧焊(Plasma arc welding, PAW)等,其原理图如图11所示。相较于其他的电弧增材制造技术,GMAW具有高沉积率、设备与运营成本低、材料适应性广等优势,因此 GMAW 成了应用最广泛的电弧增材制造技术。
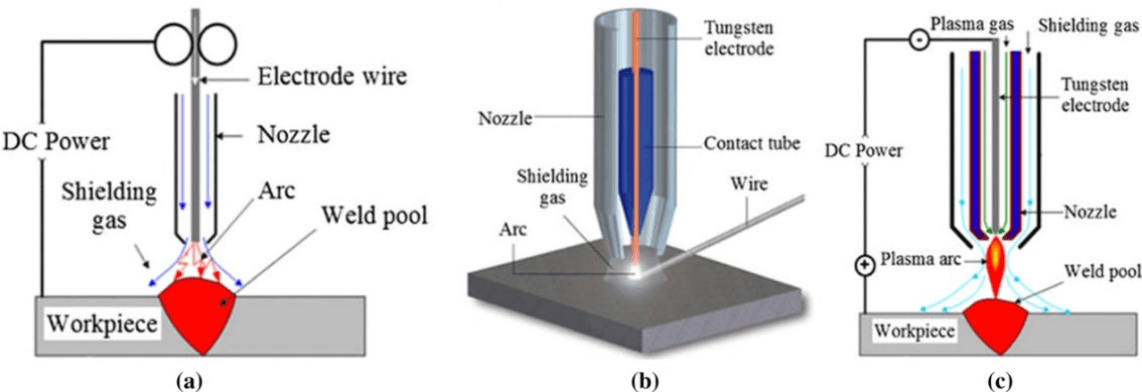
图11:电弧增材制造示意图:(a)熔化极气体保护焊;(b)钨极惰性气体保护焊;(c)等离子弧焊。
GMAW中存在四种主要的金属过渡方法,即滴状过渡、短路过渡、喷嘴过渡和脉冲喷嘴过渡,由于GMAW的热输入量相对较大,在逐层堆积的过程中容易导致严重的热积累,使得成型件的表面波纹度增大,成型轮廓粗糙,尺寸精度较差,还存在严重的熔滴飞溅问题。
为解决这些问题,Fronius公司开发出冷金属过渡技术(Cold Metal Transfer,CMT)。CMT的热输入量极低,且熔滴过渡是通过机械力完成的,热输入极低,从根本上消除了GMAW的熔滴飞溅问题,并且工件受热少,热应力小,焊接后变形量非常小,特别适合对尺寸精度要求高的结构。
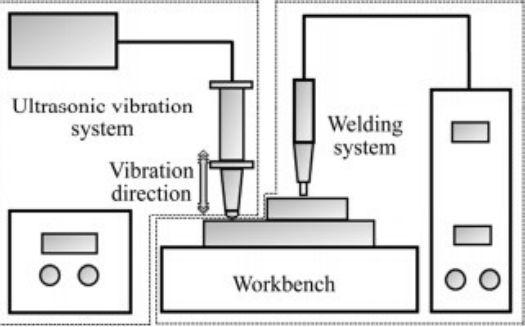
图12:超声振动引入电弧增材制造过程的示意图。
此外,通过超声振动辅助电弧增材制造,制备铝青铜合金。其过程原理如图12所示。研究表明:未加超声时,组织主要为柱状枝晶,宽度随层间温度降低而减小,施加超声振动后,柱状晶宽度进一步减小,并且当层间温度在100℃时转变为胞状晶,这表明超声振动可以促进晶粒细化,抑制二次枝晶,形成孪晶和位错,从而提高组织均匀性。力学性能方面,在超声振动和层间温度为100℃条件下,纳米硬度和模量最均匀,其力学性能各向异性也得到了有效的控制,且自腐蚀电流密度为2.94×10⁻⁶ A/cm²,与无超声辅助的自腐蚀电流密度1.61×10⁻⁵ A/cm²相比降低了81.8%,在20~60℃下的腐蚀速率均处于“耐蚀”等级,这说明了超声振动辅助能够增强打印件的耐腐蚀性。
1.4 定向能量沉积
定向能量沉积 (Directed Energy Deposition,DED)是一种基于高能束流的增材制造技术,其核心原理是通过聚焦的激光、电子束或电弧等热源,在局部区域熔化金属粉末或丝材,并逐层沉积形成三维实体结构。与激光粉末床熔融和电子束选区熔化不同的是,定向能量沉积是多轴运动,其材料输送方式为同步送料,具有成型速率高、构件尺寸大、材料使用灵活性高的优势。
DED虽然在构建大型复杂结构和内部薄壁特征具有独特优势,但是DED工艺固有的高能量输入、大光斑尺寸及层叠沉积特性,会导致独特的表面形貌、显微组织与各向异性,进而影响构件的力学性能,尤其在薄壁结构中可能引发显著的“尺寸效应”。Demeneghi G等人以高热导率GRCop-42铜合金为对象,在恒定工艺参数下沉积了不同壁厚(T1:1.2 mm与T2:1.6 mm)和Cr/Nb比例(C1:1.08 与C2:1.14)的单道薄壁结构的试样,并经过热等静压处理来消除残余应力和减少孔隙率,沉积试样的示意图如图13所示。这种沉积方法包含了沉积层之间的较小区域,称为间隔层。间隔层具有明显的凹谷,这可能导致应力集中,从而促进表面缺陷的产生。
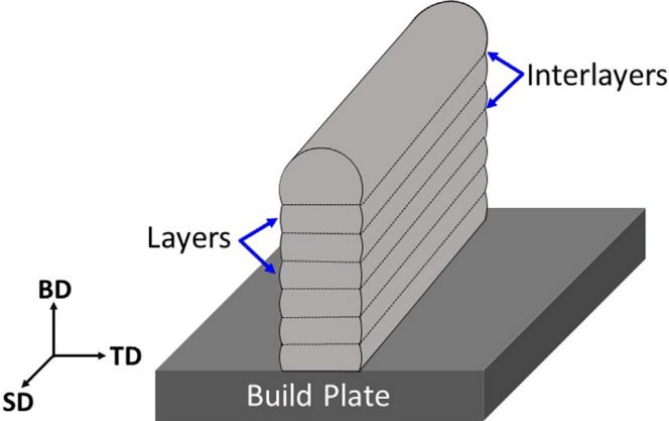
图13:定向能量沉积试验示意图。
图14为不同壁厚以及Cr/Nb比例的四批次沉积壁表面SEM图,虚线所示为间隔层的位置。DED过程中的高热输入和定向散热导致了强烈的外延生长组织,所有试样均呈现典型的{001}<101>织构。同时,该研究发现DED工艺引起的力学各向异性主要源自表面几何效应,而非内部显微组织织构,可以通过简单的表面精加工即可有效消除由工艺引入的各向异性。
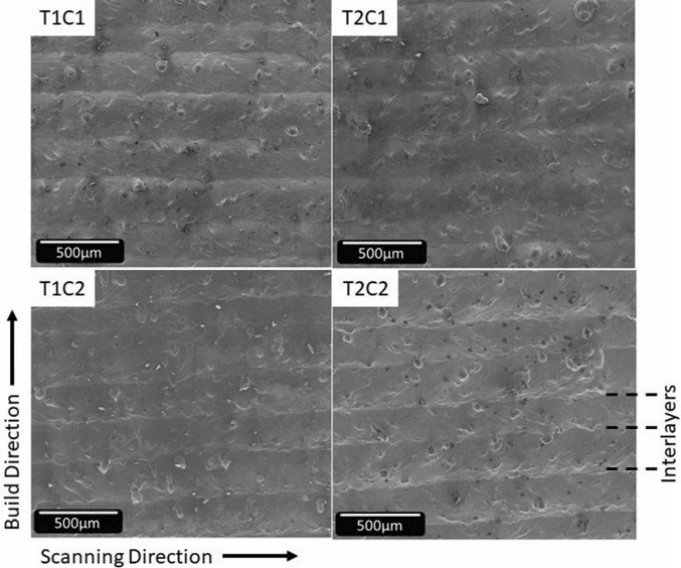
图14:定向能量沉积壁表面的SEM图像。
1.5 冷喷涂增材制造
冷喷涂增材制造 (Cold Spray Additive Manufacturing,CSAM)是一种区别于传统热基增材工艺的固态沉积技术,其核心原理在于利用高压高速气体(通常为氮气或氦气)将微米级金属粉末加速至超音速(300~1200 m/s),使颗粒在未熔融状态下以高动能撞击基体表面,发生剧烈的塑性变形,从而实现逐层致密堆积,其原理图如图15所示。
该过程不涉及熔化—凝固相变,因此彻底规避了热应力、晶粒粗化、元素烧损、气孔与裂纹等由热输入引发的典型缺陷,特别适用于高导热、高导电、低熔点且易氧化的铜及铜合金体系。
相较于定向能量沉积、激光粉末床熔融等热基技术,冷喷涂在铜材料成形中展现出独特优势:一方面,完全绕开了铜对近红外激光高达90%以上的反射率难题;另一方面,避免了因高热导率导致的熔池快速散热与不稳定流动,从根本上保障了沉积层的几何保真度与界面完整性。
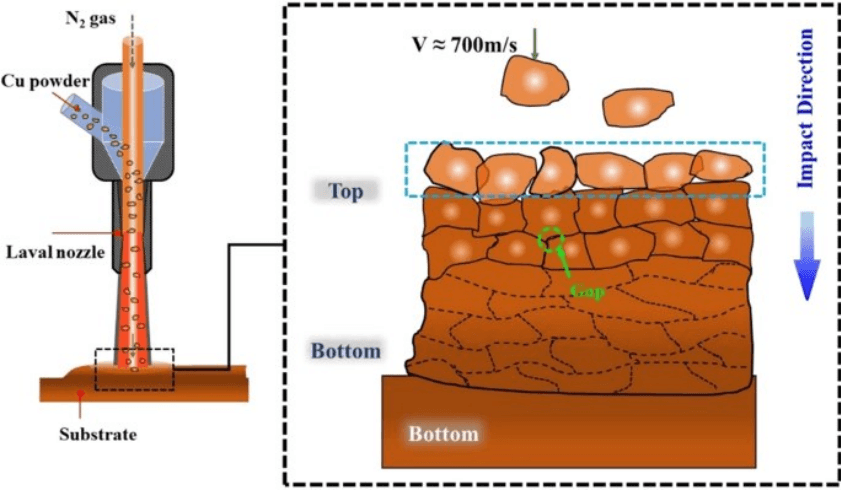
图15:冷喷涂增材制造技术原理图。
1.6 粘结剂喷射
粘结剂喷射增材制造(Binder Jetting Additive Manufacturing,BJAM)作为一种非热熔融型增材制造技术,近年来在铜及铜合金功能构件的绿色、低成本、高效率制造中展现出独特潜力。该工艺通过逐层铺展金属粉末,利用高精度喷墨打印头选择性喷射液态有机粘结剂,在室温下实现粉末颗粒间的物理桥接与局部固化,形成“初始坯体”。随后经脱脂与高温烧结两个关键后处理阶段,完成致密化与冶金结合,其原理图如图16所示。
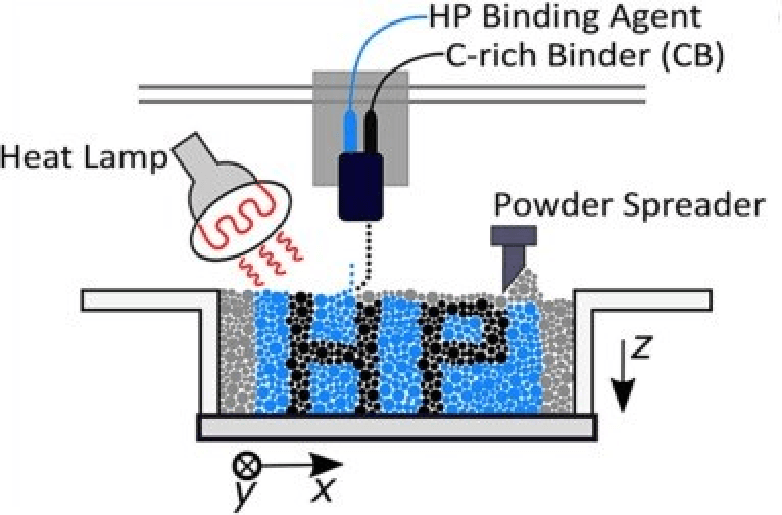
图16:粘结剂喷射技术原理图。
Miyanaji等人研究了粘结剂喷射增材制造与氧化物还原膨胀发泡技术相结合,通过两种后处理工艺:第一种是在氢气气氛中直接烧结(含 600°C氧化物还原与1075°C高温烧结),第二种是先在空气中烧结,再在氢气中于600°C退火以进行氧化物还原与发泡,制备出具有多尺度孔隙结构的高孔隙率铜泡沫。研究发现采用“先空气烧结+氢气退火”的工艺路径获得的孔隙率要优于全程氢气烧结,并且在600°C下退火2小时可实现最大孔隙率(58.1%)与最小体积收缩率(约5%)。当泡沫铜的平均孔隙率约为56%时,弯曲强度达到29.1 MPa,优于部分传统方法制备的同类多孔材料,这为轻质、多功能金属泡沫的制备提供了新途径。
02
增材制造铜及铜合金体系及其应用
2.1 纯铜
纯铜由于对红外激光的高反射效应,通常可以通过添加第二相颗粒提高对激光的吸收率。如Jadhav等人通过机械混合法,将0.1 wt. %碳纳米颗粒添加到铜粉中,以提高铜对激光吸收率,从而提高L-PBF 的工艺可行性。如图 17(a)所示,碳的添加能将铜粉对红外激光的吸收率从29%提升至67%,如图17(b)所示,与原始铜粉相比,碳掺杂铜粉的最大和最小角度变化较小,表明粉末的流动性得到了改善。碳掺杂铜粉激光吸收率的提升,使得其在较低的能量密度范围(200~500 J/mm³)内可以获得98%致密部件,而纯铜达到该致密度至少需要700 J/mm³以上的能量密度。
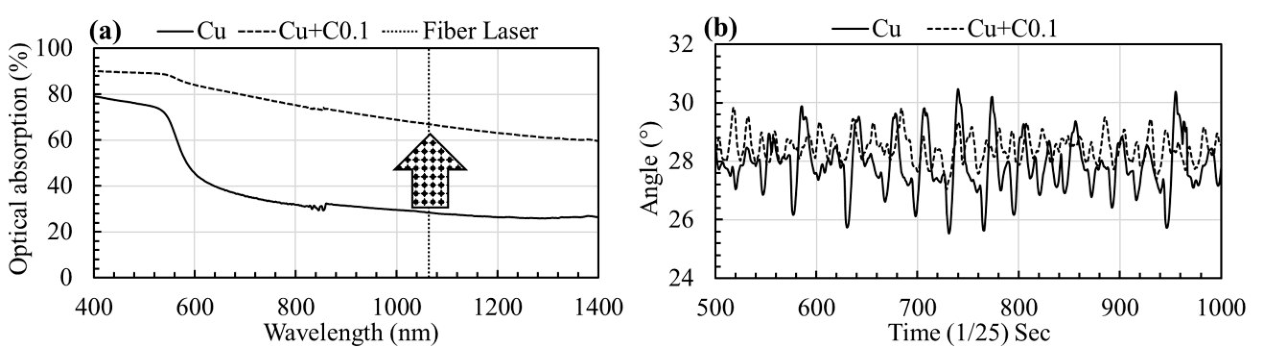
图17:粉末激光吸收特性与角度变化规律:(a)两种粉末对不同波长的激光吸收情况;(b)两种粉末角度变化。
除了通过碳混合纳米颗粒的方法外,Vleugels等人研究了通过表面氧化处理铜粉的方法,来提高铜对激光的吸收率。研究发现,氧化处理后的铜粉对红外光的吸收率从32%提高至58%,在较低的激光功率(500 W)和较低的能量密度(463 J/mm³)下成功制备出致密度>97.5%的纯铜部件。另外,打印件的力学性能要优于传统L-PBF纯铜部件,并且由于氧在铜中固溶度极低,氧以纳米氧化物析出形式存在,其导电性与纯铜一致。
铜因其优异的导电性(58×106 s/m,100% IACS)和热导率(400 W/m·K),在散热器、IGBT功率模块以及高效电气零部件等方面得到了广泛应用。在芯片领域,随着 AI 技术的快速发展,对于需要处理大量数据的GPU的高效冷却成为关键问题。
微通道水冷板具有高效的冷却效率,其结构的精密化可以通过高精度金属增材制造技术来实现。如图18所示,新加坡CoolestDC公司通过激光增材制造技术制造出全球首个无泄漏一体式的铜冷却板,成功应用于服务器的 CPU 上,该铜冷板不仅能显著提高散热性能,降低能耗,还能承受 6 bar 的水压。
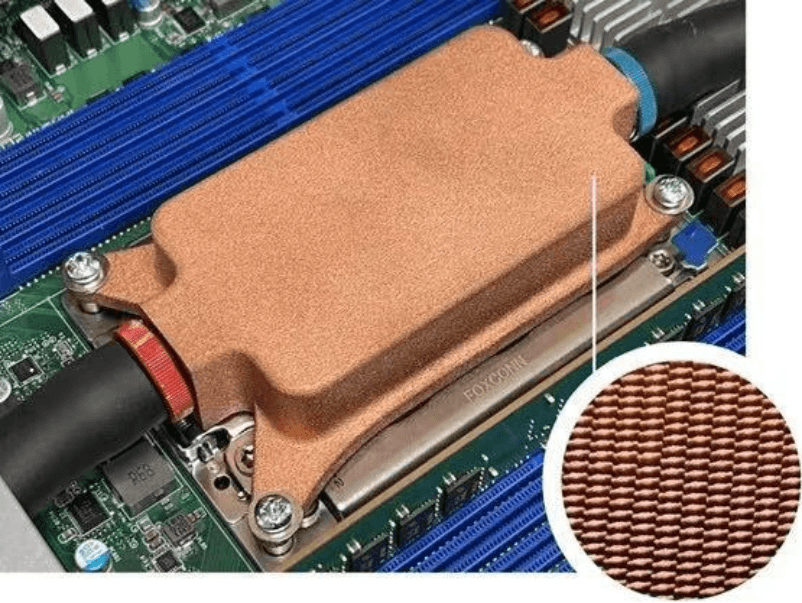
图18:无泄漏一体式铜冷板。
2.2 CuCrZr合金
CuCrZr是一种典型的沉淀强化型铜合金,具有高强度与高导性等优势。在高温状态下,Cr 与Zr元素在铜基体中的固溶度极为有限,经过固溶与时效工艺处理后,Cr、Zr以纳米级析出相的形式在铜基体内弥散分布。这种微观组织特征使合金在时效状态下展现出优异的综合性能,同时具备较高的强度、硬度,以及良好的导电与导热特性,并且析出相在高温状态下也能保持良好的稳定性。
不同Zr含量对组织与性能也存在显著的影响。Zhou等人分别制备了两种不同Zr含量(0.01Zr和0.19Zr,wt.%)的CuCrZr粉末,通过微量Zr合金化来改善铜合金粉末的激光吸收率和流动性。0.19 wt.%Zr的CuCrZr 粉末对激光的吸收率从36.8%提升至42.5%,打印件相对密度从97.1%提升至99.3%,缺陷显著减少。并且0.19 wt.%Zr合金的极限抗拉强度和延伸率分别为253 MPa和25%。除此之外,还可以通过表面改性的方法来提高粉末的激光吸收率。
Hu等人通过原位化学法在CuCrZr粉末表面包覆了Y₂O₃,使得CuCrZr粉末对红外激光的吸收率从32.8%提高至61.2%,并利用L-PBF方法制备出了高致密度试样(>99.5%)。研究发现,添加Y₂O₃后材料屈服强度从199 MPa提高至223 MPa,抗拉强度从276 MPa提高至340 MPa,延伸率从23.2%提高至42.7%。该研究为高反射率合金的激光增材制造提供了一种有效的粉末改性策略。
对于高热导率的CuCrZr合金而言,其高温下的微观结构演化和性能研究较为有限。Xie等人采用绿激光打印,在600°C条件下,CuCrZr合金样品仍保持180 MPa的抗拉强度和6.1%的延伸率,并且其热导率仍高达约290 W/m·K。在高温条件下,CuCrZr合金仍然存在高位错密度,严重阻碍了位错的运动,如图19(a-c)所示。拉伸变形后,组织内部形成的堆垛层错阻碍了位错的交滑移和攀移,增加了变形的难度,这有助于实现强度与塑性的平衡,如图 19(d-f)所示。
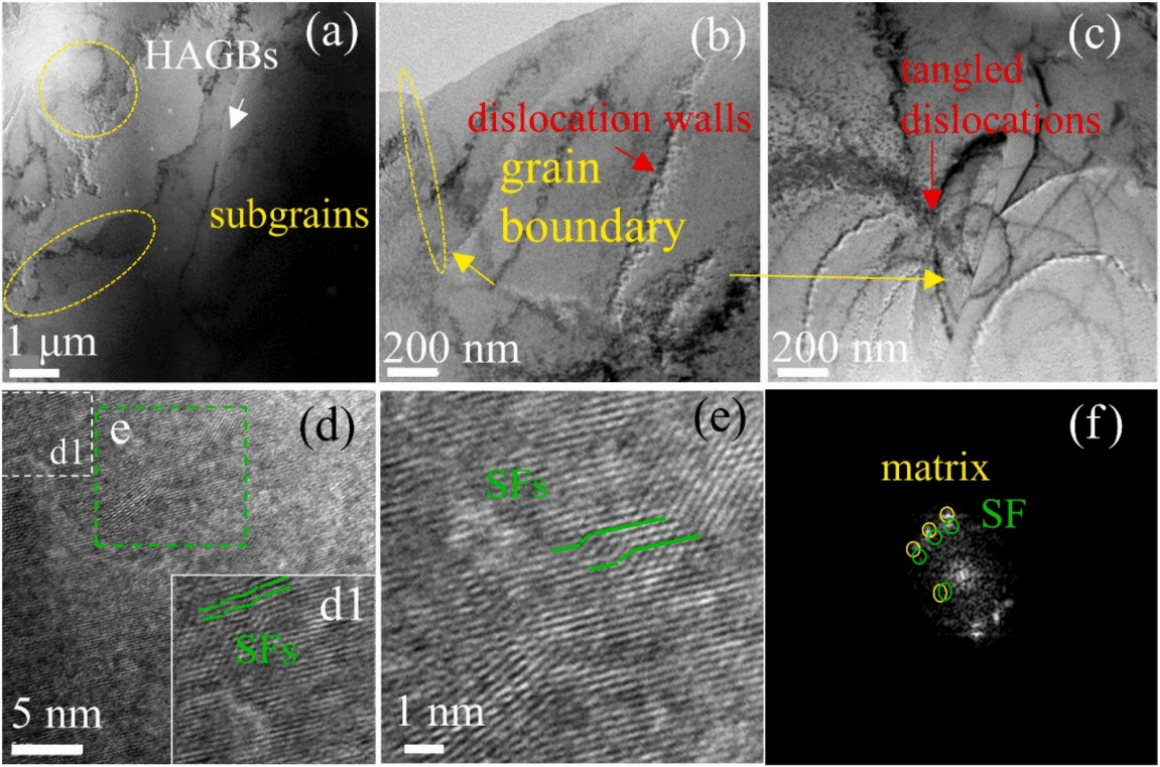
图19:试样微观组织形貌特征:(a)为残余亚晶粒和高角度晶界;(b)(c)为晶界附近的缠结位错;(d)(e)为基体中的堆垛错位;(f)为(e)的快速傅里叶校准图像。
图20显示了在Cu基体中均匀分布的、尺寸约3 nm的体心立方Cr和Cu10Zr析出相,析出相在600°C高温下依然保持稳定。这些细小的、热稳定的纳米析出相有效地阻碍了晶界迁移,从而显著延缓了动态再结晶过程,这些共同作用形成了高温条件下CuCrZr合金的强化机制。该研究为实现Cu合金高强度与高导热平衡提供了有效途径。
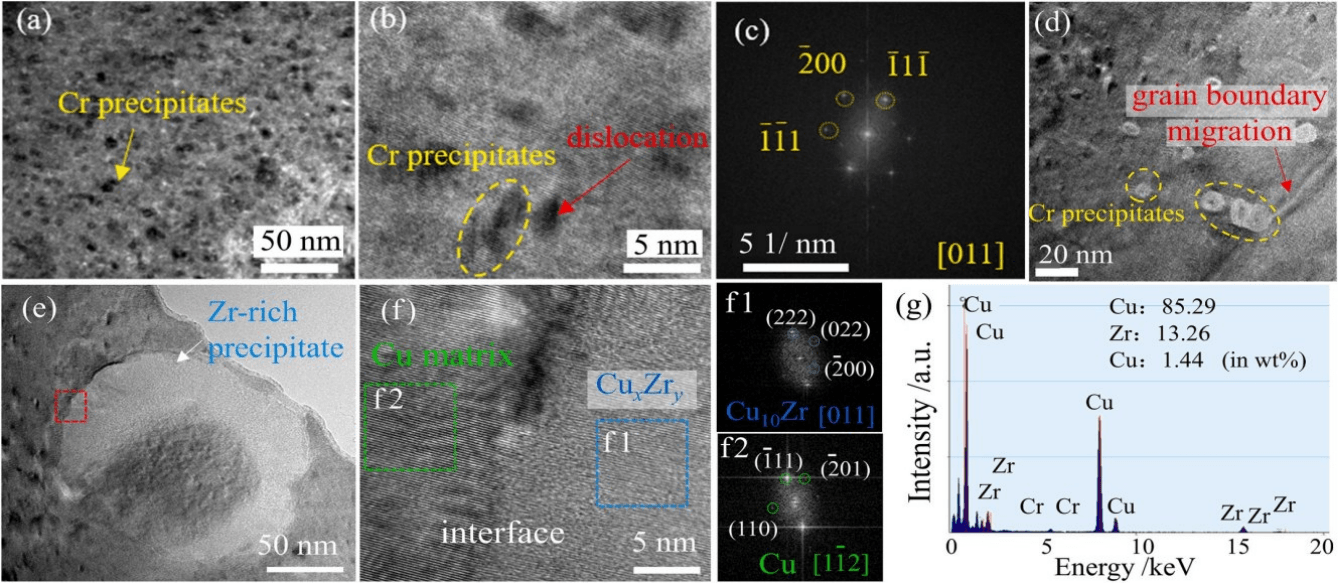
图20:合金内纳米析出相与元素表征形貌:(a)(b)为基体中均匀分布的纳米Cr析出相;(c)为(b)的选区电子衍射图;(d)晶界处纳米Cr析出相;(e)为Zr粒子图;(f)为(e)中红色方框区域的高分辨率透射电子显微镜图;(f1)(f2)为(f)中蓝色区域和绿色区域的快速傅里叶变换图;(g)为EDX分析图。
Zhang等人研究通过燃烧合成与电磁搅拌铸造相结合的方法,成功制备了原位纳米TiCx增强Cu-Cr-Zr复合材料。随着TiCx含量增加,复合材料显微组织由枝晶转变为等轴晶,晶粒显著细化,显微硬度和布氏硬度分别最高提升23.3%和15.6%。在磨损试验中,含4 wt.% TiCx的复合材料表现出最优的耐磨性,其磨损率最低(1.31×10⁻¹⁰ m³/m),磨损表面更为光滑,沟槽浅而窄,远优于基体合金。这主要归因于TiCx纳米颗粒的细晶强化、载荷传递效应以及对位错运动的阻碍作用,共同提升了材料的抗磨损性能。尽管电导率和热导率随TiCx添加有所下降,但该复合材料在耐磨性方面的显著提升为其在高温、高磨损工况下的应用提供了重要参考。
CuCrZr合金常用于火箭发动机燃烧室的内壁和喷管,这些部件需要承受上千度的温度以及剧烈的热循环。CuCrZr合金的高导热性能能够及时将燃烧产生的热量导出,同时材料的高强度确保了其能够承受极高的压力。相较于纯铜而言,CuCrZr合金能更好地缓解与镍基高温合金外壳之间的力学性能不匹配问题,适应发动机短期极端热载荷的工作环境。另外,CuCrZr的高热导与高强度性使其成为核聚变反应堆中重要的第一壁热沉材料与偏滤器组件候选材料之一。该合金需与铍和不锈钢进行复合连接,以承受等离子体产生的高热流和中子辐照负荷。
2.3 其他铜合金
(1)Cu-Co合金
Cu-Co合金凭借其卓越的导电性、在高温条件下的稳定性以及可调控的磁性能,在高端连接器、耐磨部件和电磁器件等领域的应用前景备受关注。Liu等人研究通过向Cu粉中添加超过其固溶度(>4.75 wt.%)的Co元素,利用L-PBF成功制备出具有异质晶粒结构的Cu-Co合金,获得的铜合金兼顾高强度和良好的延展性。其微观结构由熔池边界的超细等轴晶(<1 µm)和熔池内部的柱状晶/粗等轴晶组成,如图21和22所示。
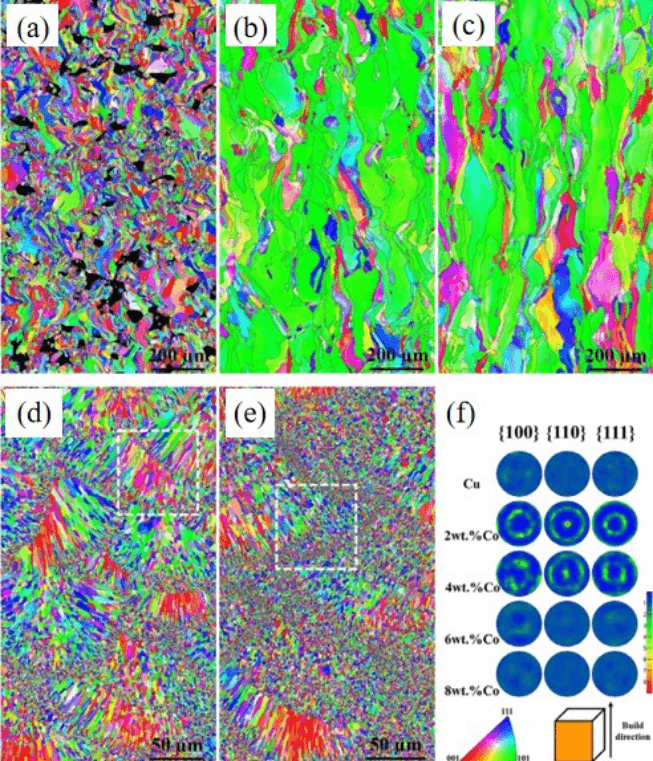
图21:不同Co含量铜合金IPF图与对应极图:(a)纯铜(b)2 wt.% Co;(c)4 wt.% Co;(d)6 wt.% Co;(e)8 wt.% Co;(f)对应于(a–e)中IPF图的极图。
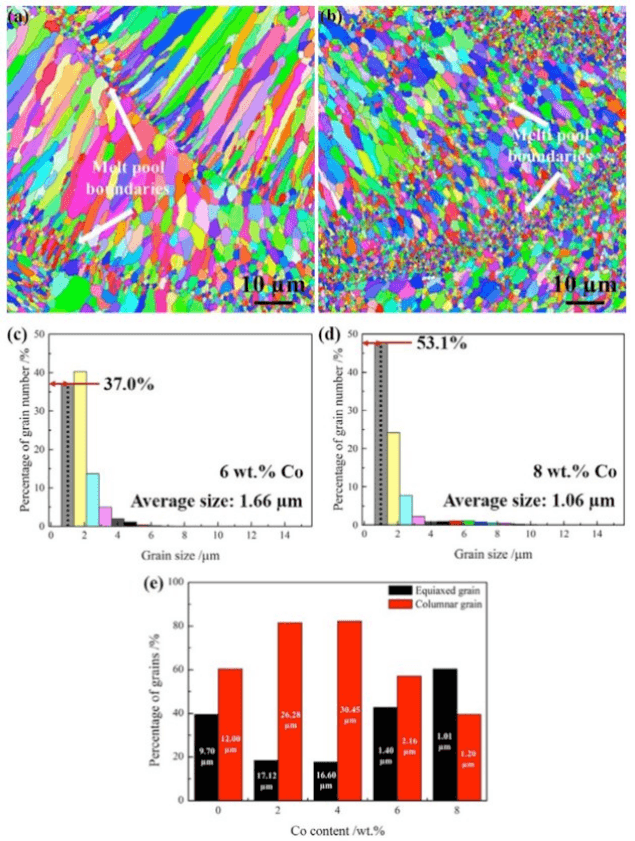
图22:铜合金晶粒取向与晶粒尺寸统计表征:(a)(b)为图21(d)(e)白色框选区域对应的反极图(IPF);(c)(d)为添加6wt.%和8wt.% Co的L-PBF制备的Cu的直方图;(e)等轴晶粒区域和柱状晶粒区域的平均晶粒尺寸和分数。
其形成机制归因于熔池内原位形成的CoO核-Co壳纳米颗粒,在过冷度最大的熔池边界促进了Cu的异质形核,从而实现了显著的晶粒细化,构筑了独特的异质结构。
(2)Cu-Zn合金
黄铜(Cu-Zn 合金)是熔炼制备的最常用铜合金体系之一,其内部添加了较多Zn元素,常用于水管、阀门、小五金件等。但是由于Zn是低熔点元素,它的沸点都要低于Cu的熔点,在增材制造的过程中会发生元素挥发现象,容易引发工艺的不稳定及缺陷。这种合金的打印困难主要在于熔池动态与缺陷缓解的矛盾,当降低激光功率时可以减少元素气化现象,但可能导致能量不足,引起粉末未熔合缺陷;当提高功率时,能保证粉末完全熔化,但又会引起Zn元素过度挥发以及熔池爆炸的问题。
在这两个问题间实现平衡是制备出高致密Cu-Zn合金的关键,为此我们团队对Cu-Zn合金的L-PBF工艺进行了初步探索,其不同工艺参数下的金相照片如图23所示。研究表明,当扫描速度大于900 mm/s时容易产生大面积未熔融的缺陷,并存在Zn元素挥发产生了大量气孔;当激光功率小于80W时,粉末未熔合形成缺陷的现象最为明显。
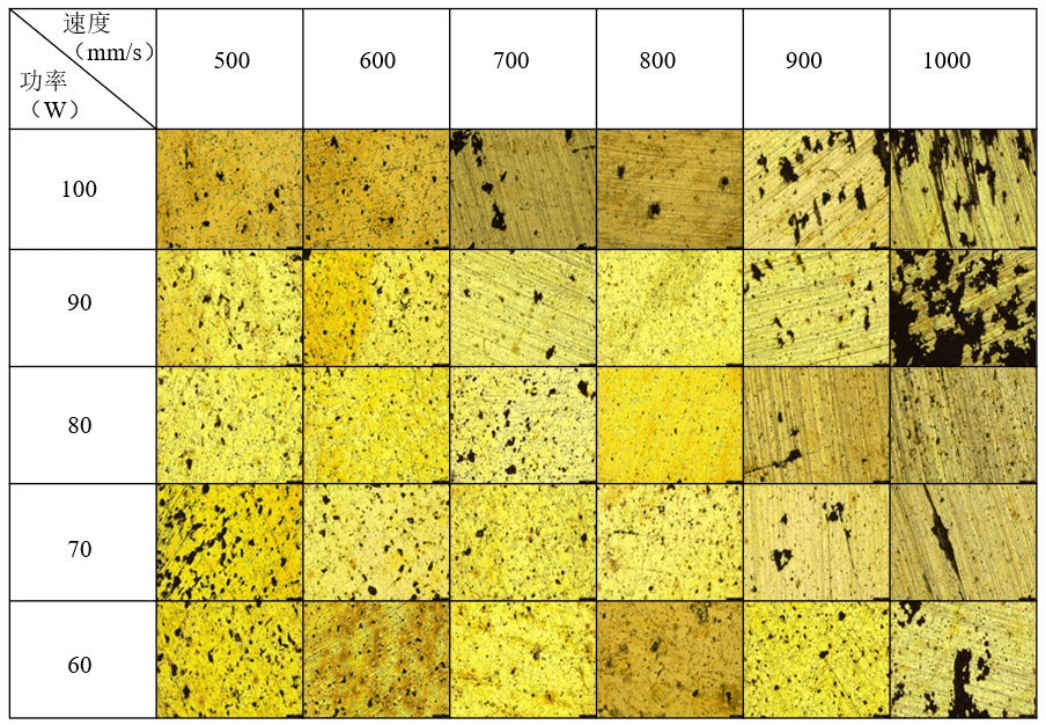
图23:Cu-40Zn合金的工艺参数及相应的金相图。
Cu-Zn合金最佳工艺参数为激光功率80 W,扫描速度800 mm/s,此时的致密度达到98%。
(3)GRCop合金
GRCop-42(Cu-4Cr-2Nb) 和 GRCop-84(Cu-8Cr-4Nb)等GRCop铜合金具有高导热性和在高温下良好的机械性能,被认为是航空航天工业中高性能热交换器的理想材料。Chen等人通过LPBF技术制备了GRCop-42和GRCop-84 铜合金样品,测试了从室温至700°C的热导率及20°C至1000°C的热膨胀行为。结果表明:GRCop-42的平均热导率为329 W/(m·K),整体高于GRCop-84,且各样品间热导率变异小于±4%,这种差异主要与铜基体中溶质原子的固溶状态有关。在力学性能方面,GRCop-84展现出优异的高温强度、抗蠕变性和低周疲劳寿命,适用于500~800°C的高温环境;GRCop-42则通过降低Cr2Nb相含量,在保持较高强度的同时显著提升热导率。
如图24热膨胀测试显示,增材制造GRCop合金的热膨胀系数普遍低于传统挤压材料,这有助于降低热应力、减少热致变形并延长低周疲劳寿命,体现出良好的热机械匹配性与工程适用性。
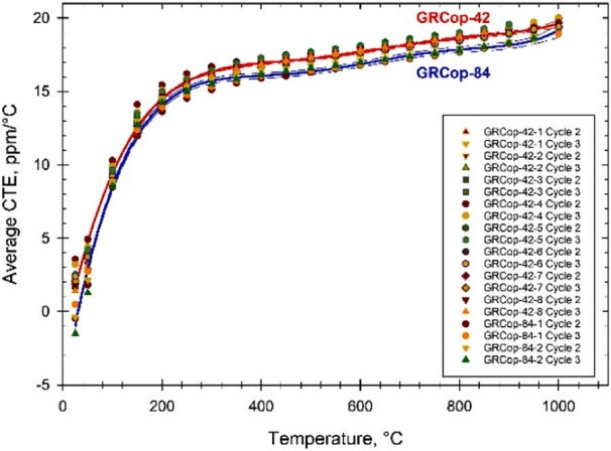
图24:GRCop铜合金的平均热膨胀系数和回归线。
2.4 Cu基复合材料
为突破单一铜合金在强度、耐磨性或激光加工性方面固有的局限,研究者们聚焦于铜基复合材料的设计与制备。通过引入第二相增强体(如陶瓷颗粒、难熔金属颗粒等),有望在保持铜基体优异导电导热本征性能的同时,实现力学性能与功能特性的协同提升。
Lupi 等人通过电沉积在纯铜粉末表面涂覆300 nm的银层,并通过500°C/1 h和600°C/1 h两种热处理方式调控界面结构,研究发现在低功率L-PBF工艺下,纯铜样品的致密度仅为93.4%,而未热处理的银涂层铜粉密度达99.0%,500°C热处理后的样品达99.1%。但在600°C热处理后导致银层不连续,致密度下降至98.4%。
Gao等人研究通过添加1 wt.% TiB₂颗粒,提高Cu15Ni8Sn合金的激光吸收率,改善L-PBF的可加工性。研究发现,添加TiB₂颗粒使铜合金的激光吸收率从53.56%提升至79.34%,显著减少了气孔和未熔合缺陷,样品致密度达到99.4%。另外,样品表面质量也得到了显著改善,表面粗糙度降低约39.9%,屈服强度从402 MPa提升至 448 MPa,极限抗拉强度从524 MPa提升至601 MPa。
钽在铜中的固溶度极低,不会大量溶解到铜晶格中,而是以独立的第二相颗粒形式存在。当钽以细小、弥散分布的颗粒存在于铜基体中时,这些硬质颗粒会阻碍位错的运动,从而显著提高材料的强度和硬度。但由于铜和钽元素互不相溶,在传统制造过程中会出现的相分离和颗粒分布不均匀等问题。
Das等人采用激光粉末床熔融技术成功制备了以铜为基体、钽为增强相的复合材料,其中Cu-5wt.%Ta 表现出最高屈服强度(80 MPa)和较好的应变硬化能力,并显著提高了铜基复合材料的耐磨性。
Sharma 等人将石墨烯作为增强相来提升铜的激光加工性能。实验制备了五种石墨烯含量(0.05%、0.1%、0.25%、0.8%、1.5%,wt.%)的复合粉末,并研究石墨烯含量对粉末流动性、激光吸收率、成型质量及性能的影响。
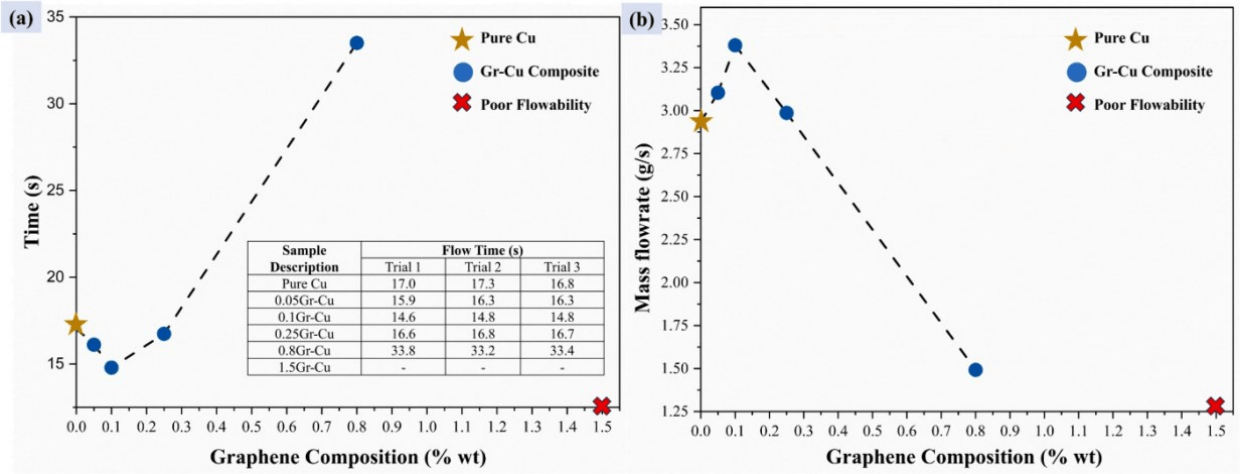
图25:不同石墨烯含量复合粉末的流动性能:(a) 流动时间;(b) 质量流量率。
如图25(a-b)分别为不同含量石墨烯复合粉末的流动时间图与质量流量率图,可以看出粉末流动性在0.1 wt.%石墨烯时最佳,超过0.25 wt.%后因比表面积增大和团聚而下降;图 26(a)为不同含量的石墨烯混合物对不同波长激光吸收率变化图,图26(b)为1070 nm波长下不同含量石墨烯混合物的激光吸收率图,表明激光吸收率从纯铜的14.6%提高至0.8Gr-Cu的57.9%,当石墨烯含量大于0.8 wt.%时,吸收率趋于饱和。
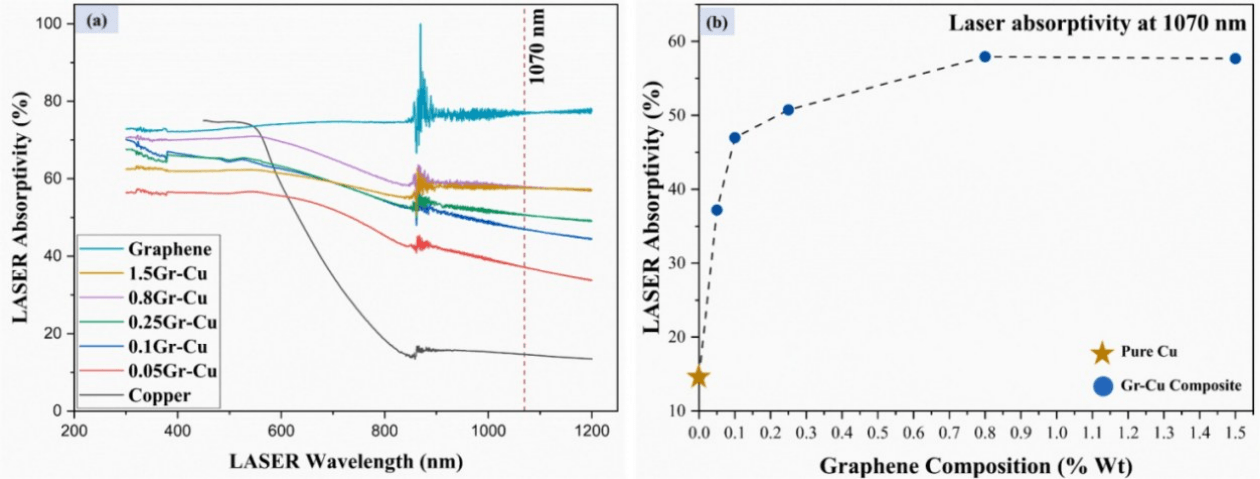
图26:Gr-Cu混合粉体的激光吸收性能:(a) 激光吸收率随不同波长的变化;(b) 1070 nm激光波长下的激光吸收率。
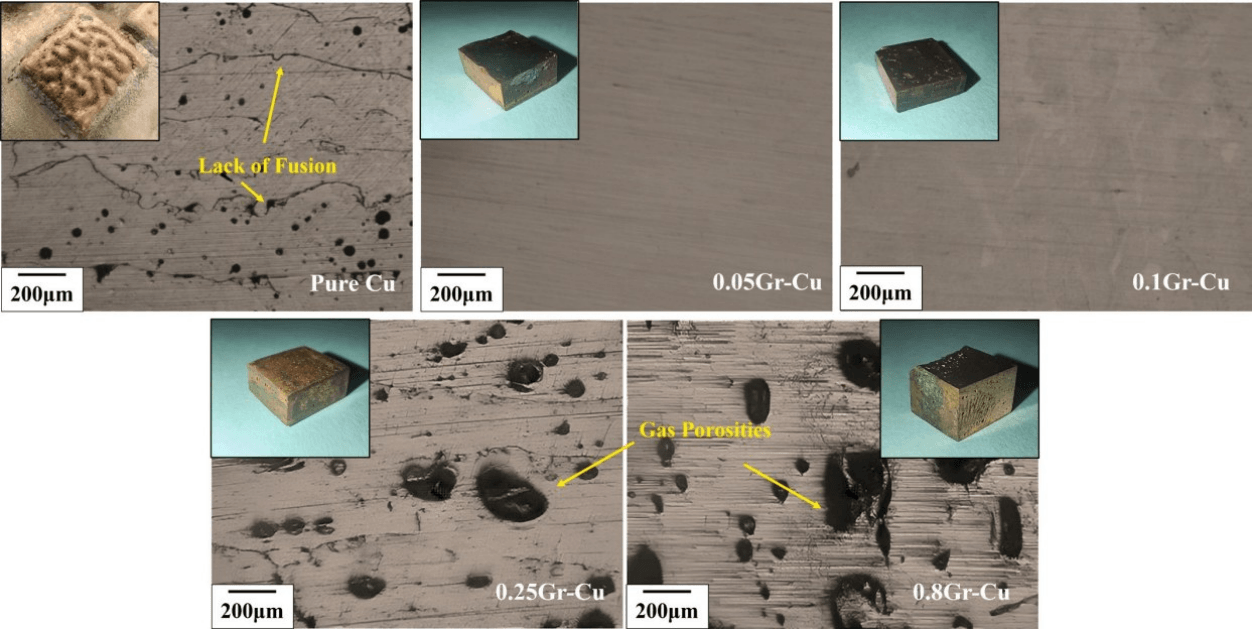
图27:不同石墨烯含量沉积块体光学显微图。
图27与图28(a)为 LP-DED工艺制备石墨烯铜合金(Gr-Cu)块体金相图和相对密度图,结果表明,成分为0.05Gr-Cu与0.1Gr-Cu的复合材料可实现无缺陷制备,相对密度高。如图28(b-c)所示,显微硬度在0.1Gr-Cu时最高,为88.42 HV,较纯铜的60.38 HV显著提升,其电导率在0.1Gr-Cu时最优,为80% IACS,要优于纯铜的51% IACS。当添加0.1 wt.%石墨烯使得铜粉末在流动性、吸收率、成型质量和硬度之间取得最佳平衡,最适合LP-DED工艺。
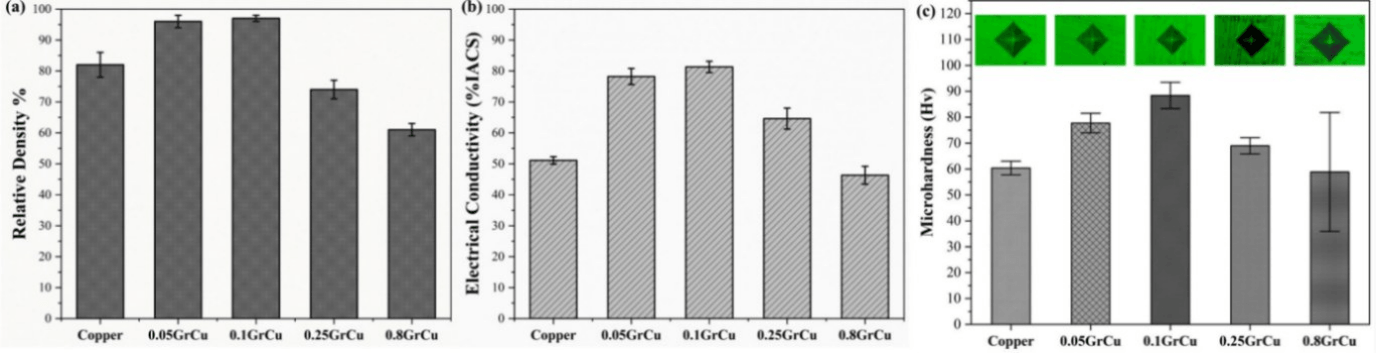
图28:GrCu复合块体综合性能测试结果:(a)相对密度百分比;(b)电导率;(c) GrCu复合块的维氏微观硬度测量。
Cu-Al₂O₃是一类通过在铜基体中均匀引入高稳定性、高硬度、低固溶度的Al₂O₃纳米颗粒,利用其对位错运动的强烈钉扎效应来实现强度与高温性能协同提升的先进铜基复合材料。该体系突破了传统固溶强化与加工硬化在铜材料中面临的“强度-导电性倒置”物理极限,成为高功率电子器件散热基板、核聚变第一壁热沉、脉冲强磁场线圈骨架及航空航天热管理部件等极端服役场景的核心候选材料。
Liu等人研究了由原位内氧化还原法制备的氧化铝弥散强化(ADS)铜合金在高温下的热稳定性、软化行为及其机理。通过原位内氧化还原法可制备出具有纳米级Al₂O₃颗粒(2~25 nm)均匀分布的ADS铜合金,如图29所示,其软化温度高达约1200 K,显著优于传统铜合金,该合金在高温退火过程中晶粒表现出极缓慢的长大,如图30所示。在773~1273 K范围内退火后,ADS铜合金的平均晶粒尺寸仅从0.60 μm增至0.74μm,且Al₂O₃颗粒无显著粗化或溶解现象,其抗软化机制主要归因于Al₂O₃颗粒对晶界迁移的强钉扎效应,该效应在晶粒尺寸处于0.4~0.5 μm至2.18μm之间尤为显著。该研究为设计适用于高温服役环境的增材制造铜合金提供了重要的材料体系参考与理论依据。
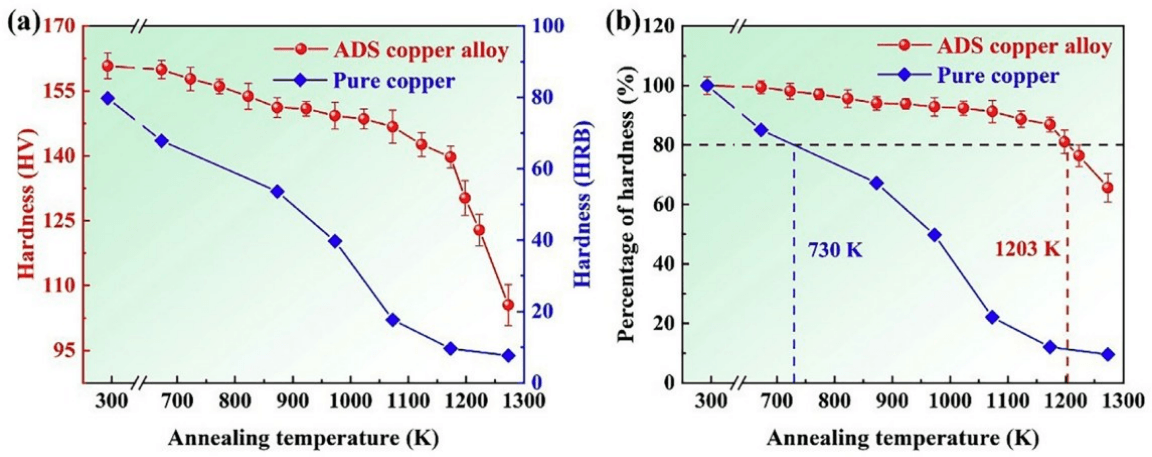
图29:纯铜及不同退火温度ADS铜合金硬度性能:(a)显微硬度变化曲线;(b)硬度变化曲线。
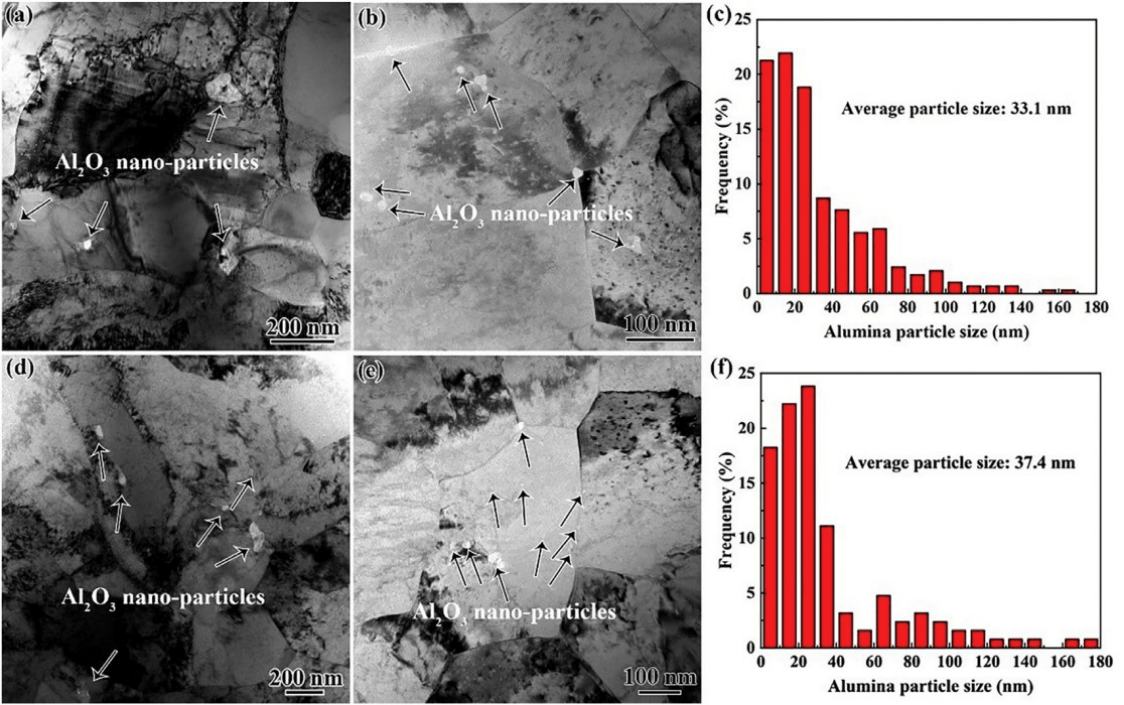
图30:不同状态下Al₂O₃颗粒在基体中的分布情况:(a, b)为热挤压状态及(c)Al₂O₃颗粒尺寸分布图;(d, e)1223 K退火60 min状态及(f)Al₂O₃颗粒尺寸分布图。
Chen等人采用固液掺杂结合氢气还原的短流程工艺,成功制备了Al₂O₃弥散强化的 ODS-Cu粉末,并进一步通过反应合成法与Sn粉末复合,制得Cu10Sn含油轴承。研究表明,随着Al₂O₃含量增加(0~1.5 wt%),Cu粉末平均粒径从17.08 μm降低至10.48 μm,有效抑制了颗粒团聚与晶粒生长。
在800℃烧结条件下,Al₂O₃在Cu-Sn基体中分布均匀,孔隙结构适宜,含油量达23.3%。并且力学性能得到显著提升,其中Al₂O₃含量为1.5 wt%的样品其径向抗压强度与维氏硬度分别达到305 MPa与208 HV,这主要归因于Al₂O₃的弥散强化作用及其对微观结构的细化效果。该研究为传统粉末冶金工艺下Al₂O₃强化铜合金提供了系统工艺参考,其关于第二相调控与烧结行为优化的结论,对增材制造中铜合金的成分设计与工艺参数选择也具有重要借鉴意义。
03
面对的挑战与展望
3.1 面临的挑战
尽管铜及铜合金的增材制造技术取得了显著进展,但在实际应用过程中仍面临多方面的挑战:
(1)铜对红外激光的高反射率严重制约了激光粉末床熔融技术的成型效率与质量。尽管通过提高激光功率、采用绿光/蓝光激光器或对粉末进行表面改性(如氧化、包覆、添加吸收剂)等手段可以在一定程度上缓解该问题,但这些方法或成本高昂,或工艺复杂,尚未实现大规模工业应用。
(2)在L-PBF 过程中,高导热性与熔池不稳定性的问题容易导致气孔、未熔合、球化等缺陷。如,合金元素(如Zn、Sn等)在高温下易挥发,会引发熔池爆炸与成分偏析问题,这会影响构件性能一致性,仍需进一步优化。
(3)铜与高熔点金属或陶瓷颗粒的复合材料在L-PBF中易出现界面反应、分布不均或结合力不足等问题。此外,铜与其他金属的多材料结构在界面结合与残余应力控制方面仍缺乏系统研究。
(4)金属增材制造的规模化应用正面临缺少标准化体系的制约。目前,缺乏针对性的材料、工艺参数、质量检测及后处理的认证标准。这种链条式的标准滞后,导致工艺可重复性差、质量评估不一、产业协作困难,这导致在高要求领域缺乏可靠性并阻碍了产业化进程。
(5)数值模拟与实验验证之间脱节,铜合金固有的高反射率与高导热性使其熔池动力学行为极为复杂,现有仿真模型难以精准预测其热历史、残余应力及缺陷的形成,而复杂的原位实验又限制了有效数据的获取与模型校准,使得工艺开发仍高度依赖经验试错。
3.2 展望
为克服上述挑战,未来铜及铜合金增材制造的研究与发展可从以下几个方向展开:
(1)开发“增材制造专用”铜合金体系,并结合粉末表面工程实现性能与工艺的协同优化。利用计算材料学手段,如相图计算与第一性原理模拟,系统设计适用于快速熔凝过程的合金成分,通过微合金化元素调控晶粒组织、析出相行为及裂纹敏感性。在此基础上,将材料设计延伸至粉末本身,通过表面改性(如可控氧化、纳米颗粒包覆或核壳结构设计)主动调控粉末的激光吸收率、流动性及熔池稳定性,从而在根源上解决高反射率与成型缺陷问题。
进一步地,将上述材料设计思想拓展至铜基复合材料及多材料结构。通过研究增强相(如陶瓷颗粒、高熔点金属)与铜基体的界面调控机制,开发具有良好结合强度与功能梯度特性的新型复合材料。推动铜与钢、钛合金等异质材料的一体化成型,在界面设计、残余应力控制与性能匹配方面开展深入研究,以拓展其在电子散热、航空航天等领域的多功能集成应用。
(2)铜及铜合金的增材制造工艺窗口狭窄,且参数(如激光功率、扫描速度)之间存在复杂的非线性关系。机器学习模型可以通过学习大量历史实验数据,快速建立“工艺参数-微观结构-性能”的映射关系,从而推荐最优参数组合,并且机器学习算法还能分析打印过程中的监测数据(如熔池亮度、形态、热成像),可以实现对缺陷的实时识别和预测,在缺陷发生时自动调整工艺参数进行补偿,大幅减少传统“试错法”所需的时间和成本。
(3)在制造业绿色转型的趋势下,金属增材制造的可持续性正成为其重要发展维度。该技术本身具备的近净成形特性,大大提高了原料利用率。与此同时,专用金属粉末的高效循环利用技术正不断成熟,进一步降低了材料成本和环境负荷。从更广视角看,增材制造具有本地化生产和部件修复能力,有助于缩短供应链、延长产品寿命,从而在整个生命周期内减少总体碳排放。推动铜合金增材制造的绿色化,不仅是技术发展的内在要求,也是提升其产业竞争力的关键路径。
声 明:文章内容来源于微纳增材。仅作分享,不代表本号立场;图片非商业用途。如有侵权,请联系小编删除,谢谢!
 沪公网安备31011802004704